Équipementier automobile : du composant au système complet, qui fournit quoi ?
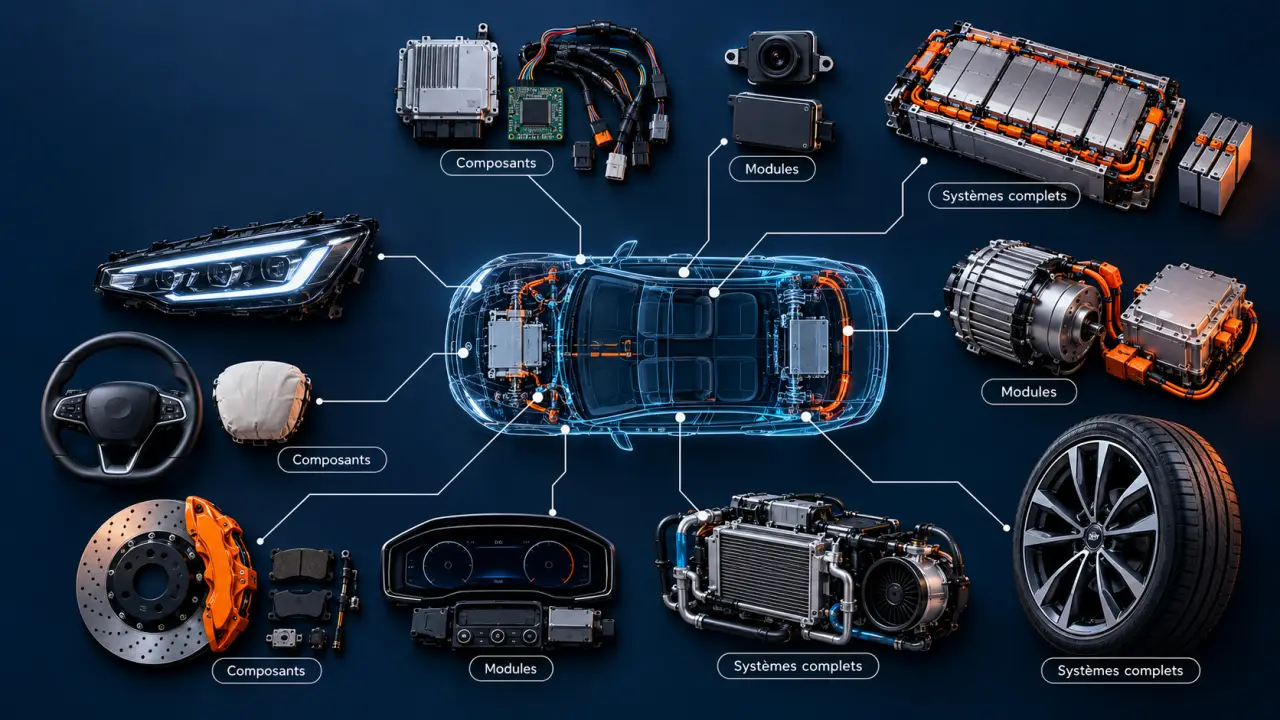
Un équipementier automobile conçoit, fabrique et fournit des pièces, des modules ou des systèmes destinés aux véhicules. Ses clients sont les constructeurs, mais aussi d’autres fournisseurs et les acteurs de la rechange. Derrière un siège, un dispositif de freinage ou un calculateur se trouve ainsi une chaîne industrielle spécialisée, qui intervient souvent dès la conception du véhicule.
Un partenaire industriel, pas un constructeur miniature
Le constructeur définit le véhicule, organise son intégration et commercialise l’ensemble sous sa marque. L’équipementier apporte une expertise ciblée : éclairage, transmission, électronique embarquée, plasturgie ou gestion thermique, par exemple. Il peut livrer une pièce élémentaire comme un sous-ensemble prêt à être monté.
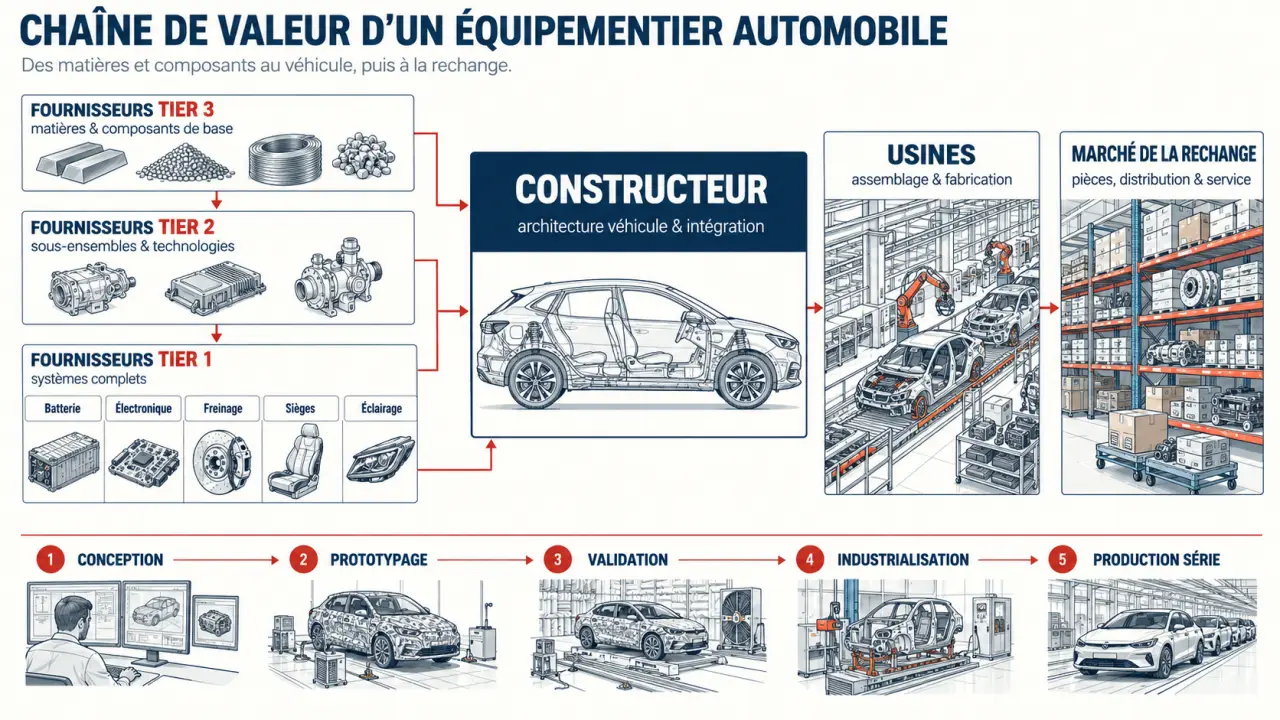
Le mot « fournisseur » est plus large que celui d’équipementier. Il englobe notamment les producteurs de matières premières et les prestataires industriels. Un sous-traitant réalise généralement une opération selon les spécifications de son donneur d’ordre ; un équipementier peut également porter la conception et la validation de son propre système. Ces rôles peuvent toutefois se recouper.
Première monte et rechange : deux débouchés distincts
La première monte correspond aux équipements installés pendant la fabrication du véhicule. Le marché de la rechange, ou aftermarket, fournit les pièces nécessaires à son entretien et à sa réparation. Une même entreprise peut travailler sur les deux marchés, avec des références, des conditionnements et des circuits de distribution différents.
Une marque connue en première monte ne garantit donc pas, à elle seule, la compatibilité d’une pièce de remplacement. Il faut vérifier la référence, l’application au véhicule et les caractéristiques techniques. De même, une pièce vendue sous la marque du constructeur peut avoir été fabriquée par un équipementier.
Des pièces mécaniques aux fonctions électroniques complètes
Les familles de produits couvrent presque toutes les fonctions du véhicule. Certaines entreprises se concentrent sur un procédé, comme la fonderie, tandis que d’autres combinent mécanique, électronique et logiciel pour assurer une fonction complète.
| Famille | Exemples de fournitures | Enjeu technique |
|---|---|---|
| Groupe motopropulseur | Transmission, moteur électrique, électronique de puissance | Transmettre et convertir l’énergie efficacement |
| Châssis et liaisons au sol | Freinage, direction, suspension, pneus | Maîtriser le comportement du véhicule |
| Habitacle | Sièges, habillages, modules plastiques | Concilier confort, sécurité et intégration |
| Extérieurs et éclairage | Projecteurs, feux, éléments de carrosserie | Assurer visibilité, protection et assemblage |
| Électronique embarquée | Capteurs, calculateurs, systèmes d’aide à la conduite | Traiter les informations et commander les fonctions |
| Batterie et gestion thermique | Modules, BMS, refroidissement | Surveiller et maintenir les conditions de fonctionnement |
Le BMS, ou système de gestion de batterie, surveille notamment son fonctionnement. L’e-drive désigne un ensemble de propulsion électrique dont le périmètre dépend de l’architecture retenue. Ces exemples montrent pourquoi l’achat d’un système ne se résume plus à comparer des dimensions ou une matière : ses interfaces et son logiciel comptent aussi.
Tier 1, Tier 2, Tier 3 : une organisation par relation client
Les rangs décrivent la position du fournisseur dans la chaîne d’approvisionnement, et non une hiérarchie de qualité. Dans les échanges automobiles, le terme OEM, pour Original Equipment Manufacturer, désigne généralement le constructeur ; son sens doit néanmoins être vérifié selon le document ou le marché concerné.
- Tier 1 : fournisseur direct du constructeur, souvent responsable d’un module ou d’un système complet.
- Tier 2 : fournisseur de composants ou de sous-ensembles destinés notamment aux Tier 1.
- Tier 3 : acteur situé davantage en amont, fournissant notamment matériaux, pièces élémentaires ou procédés.
Une entreprise peut occuper plusieurs rangs selon ses contrats. Un fabricant de pièces métalliques peut livrer directement un constructeur sur un programme et fournir un équipementier sur un autre.
Du cahier des charges à la production série
L’intervention commence parfois par le co-développement : choix techniques, contraintes d’encombrement, performances attendues et coût cible. Viennent ensuite le prototypage, les essais, la validation et l’industrialisation. Il faut alors démontrer que le procédé produit régulièrement des pièces conformes, pas seulement qu’un prototype fonctionne.
En série, la relation repose sur la traçabilité, les plans d’assurance qualité et le respect des livraisons. Le juste-à-temps limite les stocks, mais rend la synchronisation essentielle. Toute modification de matériau, de procédé ou de site doit être maîtrisée pour éviter de compromettre la conformité et la continuité d’approvisionnement.
Identifier les acteurs et qualifier un fournisseur en France
Parmi les grands noms du secteur figurent Bosch, Denso, ZF, Magna International, Continental, Valeo, Forvia ou Michelin. Leurs spécialités diffèrent : les comparer uniquement par leur taille masque les différences entre électronique, sièges, pneumatiques et systèmes mécaniques. Valeo, Forvia et Michelin constituent notamment des repères pour explorer la filière française, sans en résumer toute la diversité.
Un classement doit toujours être lu avec sa date et sa méthode. Celui des 100 équipementiers mondiaux en 2016, réalisé par Roland Berger et relayé par Usine Nouvelle, constitue un repère historique, pas un palmarès actuel. De même, le classement de 3288 usines françaises présenté par Usine Nouvelle couvre tous les secteurs : il ne recense pas uniquement des équipementiers automobiles.
Pour rechercher un fabricant en France, Europages peut servir de point de départ. La FIEV et la CLEPA apportent également des repères sectoriels, respectivement à l’échelle française et européenne. Il faut ensuite vérifier les activités et capacités de chaque établissement : un siège social n’est pas une usine.
Construisez une matrice croisant fonction recherchée, procédé, volume et criticité. Pour un boîtier électronique, par exemple, distinguez la fabrication de l’enveloppe, l’assemblage de la carte et la validation du système. Cette décomposition révèle les interfaces à attribuer et évite de consulter un excellent plasturgiste pour une responsabilité d’intégration qu’il n’assume pas.
- Précisez les plans, matériaux, tolérances, volumes et cadences attendus.
- Vérifiez les certifications pertinentes, leur périmètre et les moyens d’essai.
- Demandez les capacités disponibles, les délais d’industrialisation et la traçabilité.
- Évaluez les solutions de secours, la dépendance aux sous-traitants et les engagements environnementaux.
Électrification, logiciel et résilience redessinent le métier
L’électrification renforce le poids des batteries, du BMS, des entraînements électriques et de l’électronique de puissance. Elle accroît aussi l’importance de la gestion thermique et des compétences de validation. Les équipementiers doivent faire fonctionner ces briques ensemble, dans les limites de coût, de masse et d’espace du véhicule.
Les ADAS, ou systèmes avancés d’aide à la conduite, reposent sur des capteurs, des calculateurs et la fusion de données. Les redondances nécessaires dépendent de la fonction et de son niveau de criticité. Avec le véhicule software-defined, dont les fonctions reposent davantage sur le logiciel, les interfaces, les mises à jour et la cybersécurité prennent une place croissante.
La transformation concerne aussi l’usine : allègement, matières recyclées ou biosourcées, réparabilité et recyclage doivent être examinés sans sacrifier les performances. Depuis 2022, les stratégies de rapprochement géographique des approvisionnements, ou nearshoring, et de double-sourcing participent à la réduction des risques logistiques.
Disposer de deux fournisseurs ne suffit cependant pas s’ils dépendent du même producteur de semi-conducteurs ou de la même matière critique. La solidité d’un équipementier se juge aussi à sa connaissance des dépendances en amont, à ses alternatives qualifiées et à son plan de continuité d’activité.